Rote in lega d'aluminiusò largamente aduprati in l'industria automobilistica per via di a so custruzzione ligera, di l'aspettu attraente è di l'eccellente flessibilità di cuncepimentu. Tuttavia, per ottene una finitura liscia, uniforme è assai lucida hè necessariu un cuntrollu attentu di i prucessi di preparazione di a superficia, di smerigliatura, di lucidatura è di finitura.
Ch'ella sia l'obiettivu di caccià i segni di machinazione, eliminà e piccule imperfezioni di a superficia, migliurà l'aspettu di una rota usata, o pruduce una finitura à specchiu nantu à una rota appena fabbricata, a scelta di i materiali abrasivi adatti è di l'attrezzatura di lucidatura hè essenziale.
Questa guida spiega cumu lucidà e rote in lega d'aluminiu, paraguna i materiali abrasivi cumuni, descrive i principali metudi di lucidatura è furnisce raccomandazioni pratiche per ottene una qualità di superficia consistente sia in l'ambiente di produzione industriale sia in quellu di l'officina.
1. Capisce e superfici di e rote in lega d'aluminiu
Prima di sceglie un metudu abrasivu o di lucidatura, hè impurtante identificà a cundizione di u materiale di a rota è a finitura superficiale esistente. Diversi trattamenti superficiali richiedenu diversi metudi di trasfurmazione.
1.1 Cerchi in lega d'aluminiu nudi
E superfici in lega d'aluminiu nude ponu mustrà segni di machinazione, ligera ossidazione, graffi o texture di superficie irregulari. Queste superfici ponu spessu esse migliurate per mezu di levigatura progressiva, lucidatura meccanica o prucessi di finitura di massa adatti.
L'obiettivu principale hè di rimuovere i difetti di a superficia senza rimuovere eccessivamente materiale o alterà a geometria originale di a rota.
1.2 Rote lavorate à macchina o tagliate à diamanti
I dischi tagliati à diamanti presentanu tipicamente una superficia d'aluminiu lavorata cù precisione chì crea un aspettu metallicu brillanti. A so finitura riflettente hè prodotta principalmente da una lavorazione CNC cuntrullata cù un strumentu di taglio à diamanti piuttostu chè da una lucidatura abrasiva convenzionale.
Sè a superficia hè dannighjata, u ristabilimentu di l'aspettu originale pò richiede apparecchiature specializate per u rifacimentu di e rote. Una levigatura o una lucidatura eccessiva pò alterà u schema di lavorazione è rimuovere troppu materiale.
1.3 Rote verniciate o rivestite di vernice trasparente
Parechje rote in lega d'aluminiu anu superfici pittate, rivestite in polvere o trasparenti. In questi casi, a lucidatura deve esse effettuata nantu à u rivestimentu piuttostu chè direttamente nantu à u sustratu d'aluminiu, à cundizione chì u rivestimentu resti intattu è adattatu per a lucidatura.
Sè u rivestimentu si sbuccia, hè prufundamente graffiatu o dannighjatu, a rifinitura pò richiede a rimuzione è a riapplicazione prufessiunale di u rivestimentu. A sabbiatura abrasiva deve esse cuntrullata attentamente per evità di dannà u sustratu di a rota o di compromettere a so integrità dimensionale.
1.4 Rote cromate o finite in modu speciale
E rote cromate, anodizzate è altre rote cù finiture speciali richiedenu un trattamentu specificu per u materiale. L'abrasivi aggressivi ponu dannà u stratu superficiale è creà difetti chì ùn ponu esse curretti cù una lucidatura ordinaria.
Impurtante:Identificate sempre u trattamentu di a superficia di a rota prima di cumincià. Un prucessu adattatu per l'aluminiu nudu pò esse inadattu per e rote rivestite, placcate o tagliate à diamanti.
2. E tappe principali di a lucidatura di e rote in alluminio
A lucidatura prufessiunale di e rote in aluminiu implica generalmente parechje tappe. A sequenza esatta dipende da a cundizione iniziale di a superficia, a finitura necessaria, u disignu di e rote è u metudu di pruduzzione.
Passu 1: Pulizia è Ispezione
Cuminciate per caccià a polvera di i freni, a sporcizia di a strada, u grassu è altri contaminanti aduprendu un detergente cumpatibile cù u materiale è u rivestimentu di a rota.
Ispettate a rota per:
- Graffii, corrosione, ossidazione è segni di machinazione
- Danni à u rivestimentu, sbucciatura o scolorimentu
- Bavature è bordi affilati intornu à e caratteristiche lavorate
- Riparazioni precedenti o segni di danni strutturali
I roti crepati, piegati o strutturalmente dannighjati devenu esse valutati da un specialistu qualificatu in riparazione di roti. A lucidatura cusmetica ùn hè micca un sustitutu per l'ispezione o a riparazione strutturale.
Passu 2: Preparazione di a superficia è eliminazione di difetti
Per a lega d'aluminiu nuda, a preparazione di a superficia pò implicà levigatura, macinazione cuntrullata o finitura meccanica.
L'abrasivu iniziale deve esse sceltu secondu a prufundità di i difetti. L'abrasivi più grossi ponu caccià e marche più prufonde più rapidamente, ma lascianu ancu graffi più pronunciati è caccià più materiale.
Per questa ragione, a smerigliatura aggressiva deve esse limitata à e zone è l'operazioni chì a necessitanu. Evitate a rimuzione inutile di materiale da i raggi di e rote, i bordi, e superfici di montaggio è altre caratteristiche di precisione.
Passu 3: Macinazione Abrasiva Progressiva
Dopu chì i difetti maiò sò stati trattati, abrasivi progressivamente più fini sò aduprati per riduce i graffi lasciati da a tappa precedente.
Un prucessu manuale tipicu pò aduprà parechji gradi di carta abrasiva in carburo di siliciu, passendu da un gradu grossu adattatu à gradi più fini cum'è P400, P600, P800, P1000, P1500 è P2000 o più fini, secondu u sustratu è i requisiti di finitura.
Questa hè una sequenza illustrativa piuttostu chè una specificazione universale. A grana iniziale, i passi intermedi è u gradu di levigatura finale devenu esse determinati da a cundizione iniziale di a superficia è da u sistema di lucidatura.
Ogni tappa deve caccià i graffi di a tappa precedente prima di passà à a prossima. Saltà i gradi pò aumentà u tempu di lucidatura è lascià difetti visibili in a finitura finale.
Per e geometrie di e rote cumplesse, i materiali abrasivi flessibili è l'arnesi manuali adatti ponu aiutà à ghjunghje à e superfici curve è à e rientranze strette. Ci vole à fà attenzione à mantene una pressione costante è à evità di arrotondà i bordi o di cambià u prufilu originale.
Passu 4: Lucidatura meccanica
Una volta chì a superficia hè stata sufficientemente raffinata, a lucidatura meccanica pò migliurà a riflettività è riduce a visibilità di i graffi fini.
L'equipaggiu cumunu include:
- Macchine di lucidatura à velocità variabile
- Rote di lucidatura in cuttone o tela cucita
- Tamponi è cumposti di lucidatura adatti
- Macchine di lucidatura di ruote dedicate per ambienti di pruduzzione
U compostu di lucidatura deve esse cumpatibile cù a lega d'aluminiu è u sistema di lucidatura sceltu. I composti grossi ponu esse aduprati per a lucidatura iniziale, mentre chì i composti più fini sò aduprati per a lucidatura finale.
Una pressione eccessiva, un attritu elevatu, o velocità di rotazione inadatte ponu causà surriscaldamentu lucalizatu, sbavature, scolorimentu o lucentezza irregulare. Aduprate i paràmetri raccomandati da u fabricatore di l'attrezzatura di lucidatura è evitate un accumulu eccessivu di calore.
Passu 5: Pulizia finale è prutezzione di a superficia
Dopu a lucidatura, eliminate i residui di lucidatura è ispezionate tutta a rota sottu una luce costante.
Sicondu l'applicazione prevista, a superficia finale pò richiede una vernice trasparente cumpatibile, un rivestimentu protettivu o un altru trattamentu di finitura. L'aluminiu lucidatu nudu pò ossidassi o perde u so aspettu durante u serviziu, dunque u sistema di prutezzione adattatu deve esse sceltu secondu a durabilità è e cundizioni di mantenimentu richieste.
3. Quali materiali abrasivi sò adatti per a lucidatura di e rote in alluminio?
Diversi materiali abrasivi servenu scopi diversi. A scelta più adatta dipende da s'ellu l'operazione implica a rimuzione di difetti, a preparazione di a superficia, a smerigliatura di precisione, a finitura di massa o a lucidatura finale.
3.1 Carburu di siliciu (SiC)
U carburu di siliciu hè un abrasivu duru largamente utilizatu in applicazioni di levigatura, smerigliatura è finitura.
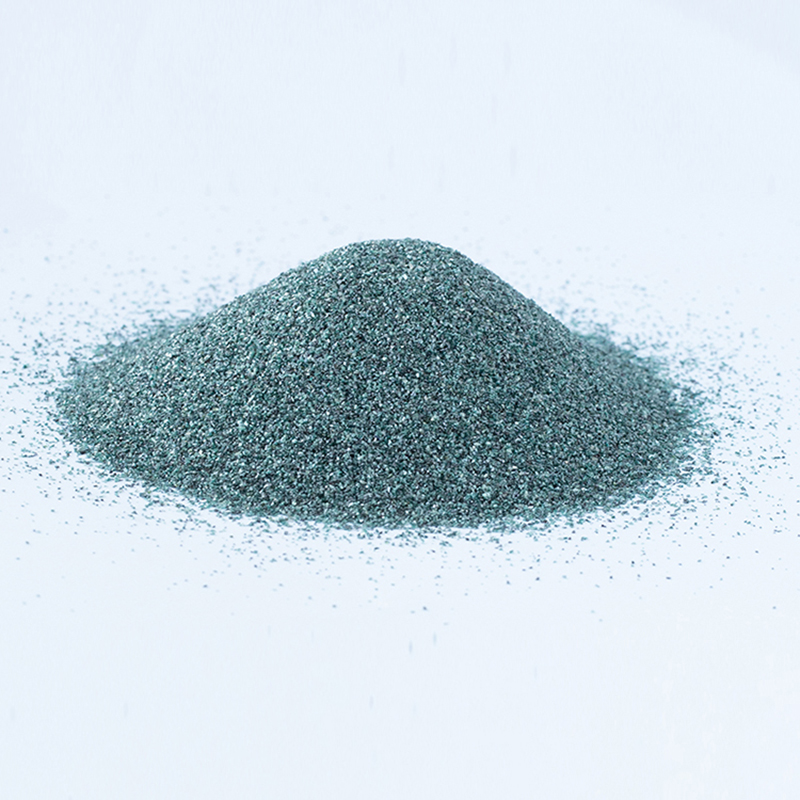
Carburu di siliciu neruhè cumunimenti adupratu in carte abrasive, prudutti di macinazione è prucessi di finitura selezziunati.Carburu di siliciu verdehè ancu adupratu in a macinazione di precisione è in applicazioni abrasive specializate.
Per a finitura di e rote in alluminio, a carta abrasiva in carburo di siliciu hè spessu utile per a levigatura manuale progressiva perchè hè dispunibule in una larga gamma di grane è pò esse aduprata in sistemi di levigatura adatti à umitu o à seccu.
I grani sciolti di carburo di siliciu ponu ancu esse aduprati in prucessi abrasivi ingegnerizzati, ma ùn devenu micca esse trattati automaticamente cum'è un sustitutu di a carta abrasiva o di un compostu di lucidatura.
L'aluminiu hè relativamente dolce è pò esse propensu à u caricamentu, à e sbavature è à e particelle abrasive incrustate. Dunque, a selezzione di l'abrasivu, a lubrificazione, a pulizia è u cuntrollu di u prucessu sò impurtanti.
3.2 Alumina Fusa Bianca (WFA)
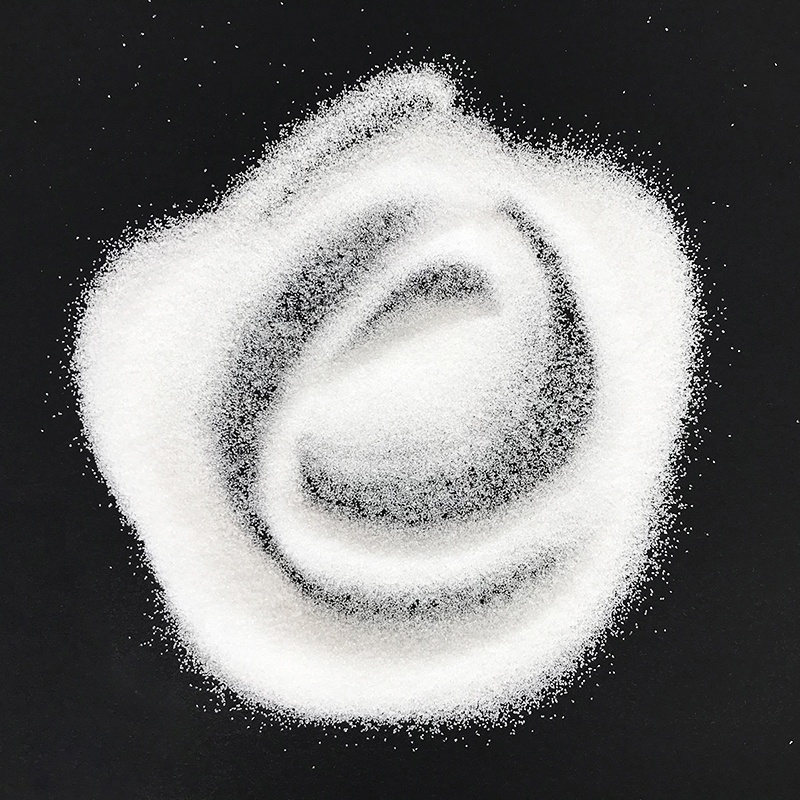
Alumina fusa bianca hè un abrasivu d'ossidu d'aluminiu d'alta purezza cunnisciutu per a so durezza è e so caratteristiche di tagliu affilate. Hè largamente utilizatu in a sabbiatura abrasiva, a smerigliatura è a preparazione di e superfici.
L'applicazioni potenziali in a fabricazione o a rifinitura di e rote includenu operazioni selezziunate di pulizia è preparazione di a superficia induve un impattu abrasivu cuntrullatu hè apprupriatu.
Tuttavia, l'alumina fusa bianca ùn hè nurmalmente u materiale primariu per ottene a finitura finale à specchiu nantu à e rote in aluminiu. A sabbiatura abrasiva convenzionale cù WFA generalmente produce una superficia opaca o testurizzata piuttostu chè un aspettu metallicu lucidatu.
Sè l'WFA hè adupratu per a preparazione di a superficia, a dimensione di a grana, a pressione di sabbiatura, a distanza di l'ugellu, u tempu di esposizione è a cundizione di u sustratu devenu esse cuntrullati attentamente. U prucessu deve esse validatu nantu à un pezzu di prova prima di trattà una mola finita.
3.3 Alumina fusa marrone (BFA)
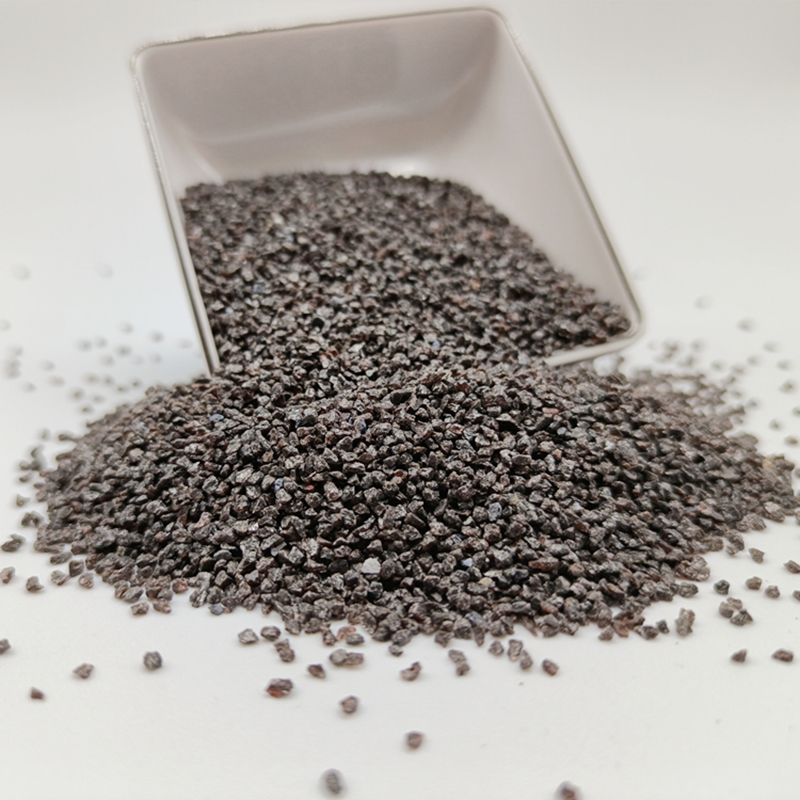
Alumina fusa marronehè un abrasivu d'ossidu d'aluminiu resistente è durevule cumunimenti adupratu in mole abrasive, sabbiatura abrasiva è preparazione di superfici pesanti.
A so tenacità è a so efficacia in termini di costi a rendenu adatta per parechje applicazioni abrasive industriali. Tuttavia, per a finitura di e rote in alluminio, l'adeguatezza di BFA dipende da u prucessu è da a cundizione di a superficia desiderata.
A sabbiatura abrasiva grossolana pò pruduce una superficia ruvida è pò creà difetti chì necessitanu una finitura supplementaria. Dunque, ùn hè micca un rimpiazzamentu direttu per a levigatura fina o i cumposti di lucidatura quandu hè necessaria una finitura lucida.
3.4 Abrasivi per lucidatura à l'ossidu d'aluminiu
Abrasivi fini à l'ossidu d'aluminiupò esse incorporatu in cumposti di lucidatura, carte abrasive è altri prudutti di finitura.
A so prestazione dipende da a dimensione di e particelle, a forma di e particelle, a cuncentrazione di l'abrasivu, u sistema di legante o di supportu è e proprietà di a lega d'aluminiu trasfurmata.
L'alumina fina pò sustene operazioni di finitura cuntrullate, ma a dimensione di e particelle da sola ùn determina micca a lucentezza finale. U tampone di lucidatura, a formulazione di u cumpostu, a pressione, a velocità è a preparazione di a superficia sò ugualmente impurtanti.
3.5 Cumposti di lucidatura è mezi di lucidatura
Per a lucidatura finale, i cumposti di lucidatura di l'aluminiu formulati apposta sò spessu più adatti chè i grani abrasivi sciolti.
Questi cumposti ponu cuntene particelle abrasive fini in un supportu cuncipitu per l'usu cù rote di tela, tamponi di lucidatura o apparecchiature automatizate. U cumpostu currettu dipende da a finitura necessaria è da u sistema di lucidatura.
U cuttone è altri mezi di lucidatura adatti furniscenu u cuntattu meccanicu necessariu per distribuisce u compostu è affinà a superficia. A selezzione di u compostu è a cundizione di a mola di lucidatura devenu esse valutate inseme.
3.6 Mezzi di finitura in plastica è ceramica
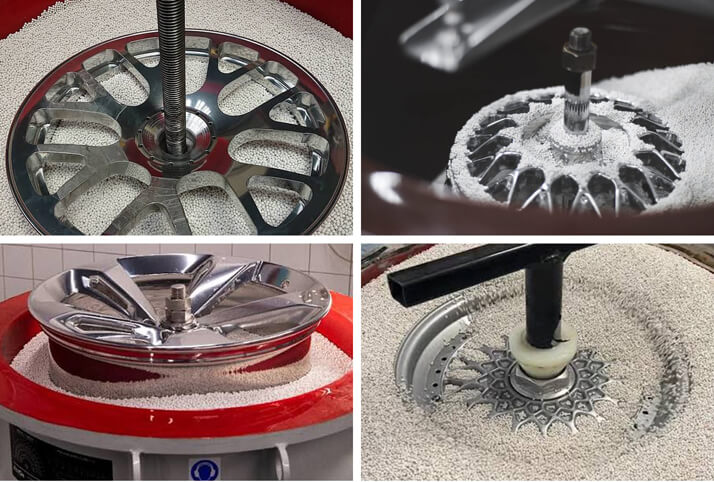
I mezi plastichi è ceramichi sò aduprati in a finitura vibratoria, a finitura centrifuga è altri prucessi di finitura di massa.
I media plastichi ponu esse adatti per una sbavatura più delicata è una finitura superficiale di i cumpunenti in alluminio. I media ceramici generalmente furniscenu un'azione di taglio più aggressiva è ponu esse adatti per applicazioni selezziunate chì richiedenu una maggiore rimozione di materiale.
Questi media ùn sò micca intercambiabili. I media ceramici ponu esse troppu aggressivi per e superfici delicate in alluminio, mentre chì i media plastichi ùn ponu micca furnisce una azione di taglio sufficiente per certi difetti.
Per e rote in lega, u prucessu deve tene contu di a grande superficia, a geometria cumplessa di i raggi, e caratteristiche incassate è u risicu di marchi di i media o di finitura irregulare.
4. Cumu sceglie a taglia di grana abrasiva adatta
A dimensione di a grana abrasiva influenza direttamente e prestazioni di taglio, a rugosità superficiale, a rimozione di materiale è a quantità di travagliu necessaria in e fasi successive di lucidatura.
| Fase di u prucessu | Opzione abrasiva tipica | Obiettivu principale |
|---|---|---|
| Eliminazione iniziale di difetti | Carta abrasiva grossa adatta o media di macinazione cuntrullata | Eliminà i difetti selezziunati |
| Levigatura intermedia | Carta di carburo di siliciu à grana media | Affinà a superficia |
| Levigatura fina | Carta fina di carburo di siliciu, cum'è P1000–P2000 induve hè apprupriatu | Riduce i graffi visibili |
| Pre-lucidatura | Cumpostu abrasivu finu o media di finitura adatta | Preparatevi per a splendore finale |
| Lucidatura finale | Pasta lucidante fina cumpatibile cù l'aluminiu è mola di lucidatura | Migliurà a riflettività è a lucentezza |
A sequenza di grana deve esse adattata à a cundizione iniziale di a superficia. Per esempiu, una superficia ligeramente graffiata pò richiede solu una levigatura è una lucidatura fine, mentre chì una superficia assai dannighjata pò richiede una preparazione supplementaria.
Hè dinò impurtante di distingue trà i standard di grana abrasiva. E designazioni FEPA P-grit per abrasivi rivestiti, designazioni di grani abrasivi legati è classificazioni basate nantu à a maglia ùn sò micca direttamente intercambiabili in ogni applicazione.
Per u travagliu di pruduzzione, cunfirmate u standard di classificazione applicabile cù u fornitore di abrasivi è u fabricatore di l'attrezzatura.
5. Lucidatura manuale vs. Finitura vibratoria vs. Lucidatura automatizata
A scelta di u metudu di lucidatura dipende da u vulume di pruduzzione, a geometria di a rota, i requisiti di a superficia è u budget.
Lucidatura manuale
A lucidatura manuale hè cumunimenti aduprata per i travagli di riparazione, e rote persunalizate è a finitura lucalizzata.
I vantaghji includenu a flessibilità è un investimentu relativamente bassu in l'attrezzatura. L'operatori ponu cuncentrassi nantu à zone specifiche è adattà u prucessu secondu a cundizione di a superficia.
Tuttavia, a lucidatura manuale richiede assai travagliu è pò pruduce risultati inconsistenti se a pressione, a velocità è u tempu di lucidatura varianu trà l'operatori.
Finitura vibratoria o di massa
A finitura vibratoria pò esse utile per certi cumpunenti in aluminiu chì necessitanu sbavatura, finitura di bordi o raffinamentu di a superficia.
A so adattabilità per i cerchi in lega cumpleti dipende da a capacità di a macchina, a dimensione di i supporti, u disignu di l'attrezzatura è a geometria di i cerchi. I recessi prufondi è i spazii stretti ponu riceve un trattamentu irregulare, è u cuntattu cù i supporti pò creà segni indesiderati.
Hè cunsigliata una prova cumpleta di a rota prima di stabilisce un prucessu di pruduzzione.
Lucidatura Meccanica Automatizzata
I sistemi di lucidatura automatizati ponu migliurà a cunsistenza di u prucessu è u rendimentu quandu si trattanu disinni di rote ripetibili.
Tuttavia, i dispositivi di fissaggio, i percorsi di l'utensili, a pressione di cuntattu, a velocità di lucidatura è a consegna di u compostu devenu esse ottimizzati per a geometria di a rota. I raggi cumplessi è e zone incassate ponu richiede utensili specializati o parechje tappe di trasfurmazione.
Machinazione CNC à tagliu di diamanti
Per e rote tagliate à diamanti, a machinazione CNC cù un strumentu di taglio à diamanti hè spessu u metudu principale utilizatu per creà una superficia metallica precisa è luminosa.
Stu prucessu hè differente da a lucidatura abrasiva cunvinziunale. Richiede un equipaggiamentu adattatu, un fissaggio precisu, parametri di machinazione cuntrullati è materiale restante sufficiente.
Quandu una mola hà una superficia tagliata à diamanti dannighjata, una valutazione prufessiunale hè necessaria per determinà se a rifinitura hè adatta.
6. Parametri chjave di u prucessu chì influenzanu a qualità di a lucidatura
Un prucessu di finitura di rota in aluminiu riesciutu dipende da più cà a selezzione abrasiva.
Cundizione abrasiva:L'abrasivi usurati, contaminati o inadatti ponu riduce l'efficienza di taglio è creà graffi inconsistenti.
Pressione di cuntattu:Una pressione eccessiva pò generà calore, deformà e caratteristiche delicate è pruduce una rimozione irregulare di materiale.
Velocità di rotazione:A velocità curretta dipende da a macchina di lucidatura, u diametru di a mola, u compostu è u materiale di lucidatura. Segui e specificazioni di l'attrezzatura invece di applicà una velocità universale.
Gestione di u calore:L'aluminiu conduce bè u calore, ma l'attritu lucalizatu pò ancu causà surriscaldamentu, sbavature di u compostu è decolorazione di a superficia.
Pulizia trà e tappe:E particelle abrasive grossolane residue ponu introduce graffi profondi durante a lucidatura fine. Pulite a superficia è l'arnesi trà e tappe.
Cuntrollu di a geometria:I bordi di e rote, i profili di i raggi, e superfici di montaggio è altre caratteristiche di precisione devenu mantene e so dimensioni è a so forma previste.
Ripetibilità:Per a pruduzzione industriale, documentate i gradi abrasivi, i paràmetri di l'attrezzatura, i tempi di ciclu è i criteri d'ispezione per migliurà a cunsistenza da lottu à lottu.
7. Prublemi cumuni in a lucidatura di e rote in lega d'aluminiu
Prublema 1: A superficia ferma graffiata dopu a lucidatura
Questu accade spessu quandu a tappa di levigatura precedente ùn hà micca eliminatu cumpletamente i graffi più profondi, o quandu un gradu abrasivu hè statu saltatu.
Azzione cunsigliata:Riturnate à a fase di levigatura adatta, eliminate i difetti esistenti è procedete cù i gradi rimanenti in sequenza. Pulite a mola è l'arnesi di lucidatura prima di cambià à un abrasivu più fine.
Prublema 2: A finitura pare torbida invece di esse cum'è un specchiu
E cause pussibili includenu un raffinamentu superficiale incompletu, cumposti di lucidatura inadatti, mole di lucidatura contaminate o una pressione di cuntattu inconsistente.
Azzione cunsigliata:Verificate a tappa finale di levigatura è u sistema di lucidatura. Aduprate un compostu cuncipitu per l'aluminiu è verificate chì a superficia sia abbastanza liscia prima di a lucidatura finale.
Prublema 3: A superficia d'aluminiu mostra sbavature o residui scuri
L'aluminiu pò caricà e superfici abrasive, è i cumposti di lucidatura ponu lascià residui quandu sò usati in cundizioni inadatte.
Azzione cunsigliata:Verificate l'adattabilità di l'abrasivu, a pulizia di l'utensili, l'applicazione di u compostu è a temperatura di funziunamentu. Aduprate metudi di pulizia cumpatibili è evitate una pressione eccessiva.
Prublema 4: E zone incassate è i raggi anu una lucentezza irregulare
Una geometria cumplessa di e rote pò rende difficiule u cuntattu uniforme, in particulare cù l'attrezzatura di lucidatura manuale o di finitura in massa.
Azzione cunsigliata:Valutate strumenti di lucidatura più chjuchi, abrasivi flessibili adatti, o strumenti dedicati. Ispettate tutta a rota sottu una luce costante per identificà e zone chì necessitanu una finitura supplementaria.
Prublema 5: A superficia pare luminosa ma si corrode rapidamente
L'aluminiu lucidatu nudu pò sviluppà un stratu d'ossidu è pò esse affettatu da i sali stradali, l'umidità è i prudutti chimichi di pulizia.
Azzione cunsigliata:Sceglite un rivestimentu o una finitura protettiva cumpatibile è stabilite procedure di pulizia è manutenzione adatte.
8. Ispezione di qualità dopu a lucidatura
Un prucessu di finitura prufessiunale deve include criteri d'ispezione definiti.
I cuntrolli di qualità impurtanti includenu:
- Aspettu visuale:Verificate s'ellu ci sò graffi, opacità, scolorimentu, residui di cumpostu è lucentezza irregulare.
- Rugosità di a superficia:Aduprate un metudu di misurazione di a rugosità adattatu quandu sò specificati i requisiti numerichi di a superficia.
- Cunsistenza di a lucentezza:Misurate a lucidità induve hè necessariu, aduprendu un metudu di misurazione coerente è standard di riferimentu adatti.
- Integrità dimensionale:Verificate chì e dimensioni critiche, e superfici di muntatura è i profili originali ùn sò micca stati compromessi.
- Cundizione di u rivestimentu:Per e rote rivestite, ispezionate l'adesione, a cupertura è i difetti visibili secondu a specificazione di rivestimentu applicabile.
- Pulizia:Assicuratevi chì i residui abrasivi è i cumposti di lucidatura sianu stati eliminati da a superficia è da e zone incassate.
Per a pruduzzione ripetuta, una prucedura d'ispezione documentata è campioni di riferimentu rappresentativi ponu aiutà à mantene risultati consistenti.
9. Cunsiderazioni di sicurezza durante a lucidatura di cerchi in lega
A lucidatura di e rote è a finitura abrasiva implicanu macchine rotanti, particelle in aria, rumore è residui potenzialmente periculosi.
Segui l'istruzzioni operative di u fabricatore di l'attrezzatura è i requisiti di sicurezza applicabili in u locu di travagliu.
E precauzioni chjave includenu:
- Portate una prutezzione per l'ochji adatta è altri equipaggiamenti di prutezzione individuale specifichi per u compitu.
- Aduprate una ventilazione lucale adatta o un'aspirazione di polvere per a levigatura, a smerigliatura è a sabbiatura abrasiva.
- Sceglite a prutezzione respiratoria secondu a valutazione di i risichi è e regulazioni applicabili.
- Tenite e mani, i vestiti è l'oggetti sciolti luntanu da e rote di lucidatura in rotazione è da l'attrezzatura in muvimentu.
- Assicurate currettamente a pezza di travagliu è ispezionate l'arnesi di lucidatura prima di l'usu.
- Segui a scheda di dati di sicurezza di u compostu di lucidatura è evitate i prudutti chimichi di pulizia incompatibili.
- Ùn aduprate micca apparecchiature di sabbiatura abrasiva ordinarie nantu à una mola finita senza cunfirmà l'adeguatezza di u prucessu è prutege e superfici critiche.
A polvera d'aluminiu pò prisentà un periculu di polvera combustibile in certe cundizioni. A raccolta di a polvera, a manutenzione è a prevenzione di l'incendii devenu esse cuncipite per u materiale è u prucessu implicatu.
10. Cumu sceglie un fornitore di abrasivi per a finitura di e rote in alluminio
Quandu si cercanu abrasivi per a lucidatura di e rote o a preparazione di a superficia, i cumpratori devenu valutà a capacità tecnica di u fornitore piuttostu chè selezziunà un pruduttu solu per u prezzu.
E cunsiderazioni impurtanti includenu:
Distribuzione consistente di a dimensione di e particelle:Una classificazione stabile aiuta à mantene un cumpurtamentu di taglio prevedibile è una qualità di a superficia.
Idoneità di u pruduttu:L'abrasivu deve currisponde à l'operazione, ch'ella sia sabbiatura, molatura, levigatura, sbavatura o finitura di precisione.
Documentazione tecnica:E specificazioni di u produttu, i standard di classificazione applicabili è i documenti di qualità pertinenti aiutanu i cumpratori à paragunà i materiali cù precisione.
Test di mostra:I testi nantu à pezzi rappresentativi in lega d'aluminiu aiutanu à verificà l'aspettu di a superficia, u tempu di trasfurmazione, u cunsumu d'abrasivu è a cumpatibilità cù l'attrezzatura.
Stabilità di l'approvvigionamentu:Una qualità di u produttu consistente è una consegna affidabile sò impurtanti per l'officine è e linee di pruduzzione industriale.
À XINLI Abrasives, furnimu materiali abrasivi per una gamma di applicazioni industriali di macinazione, sabbiatura è preparazione di superfici, cumprese l'alumina fusa bianca, l'alumina fusa marrone è u carburu di siliciu. Pudemu discute i requisiti di dimensione di e particelle è furnisce campioni adatti per i testi per aiutà i clienti à valutà l'abrasivu prima di fà un ordine più grande.
L'abrasivu currettu deve esse sempre sceltu secondu u prucessu di finitura attuale è u risultatu di a superficia desideratu.
11. Dumande Frequenti
Q1: L'alumina fusa bianca pò esse aduprata per lucidà e rote in lega d'aluminiu?
L'alumina bianca fusa hè aduprata principalmente per a macinazione, a sabbiatura abrasiva è a preparazione di a superficia. Pò esse adatta per operazioni di preparazione selezziunate, ma a sabbiatura WFA cunvinziunale generalmente produce una superficia opaca o testurizzata piuttostu chè una finitura à specchiu. I cumposti di lucidatura fina è i sistemi di lucidatura adatti sò tipicamente più adatti per a lucidatura finale.
Q2: U carburu di siliciu hè adattatu per a lucidatura di e rote in alluminio?
Iè. A carta abrasiva di carburo di siliciu hè cumunamente aduprata per a levigatura progressiva è u raffinamentu di a superficia nantu à superfici d'aluminiu nudu adatte. A sequenza di grana curretta dipende da a cundizione iniziale è da a finitura di destinazione. I grani sciolti di SiC devenu esse aduprati solu in un prucessu cuncipitu per quella forma abrasiva.
D3: A sabbiatura abrasiva pò pruduce una finitura à specchiu nantu à e rote in aluminiu?
A sabbiatura abrasiva cunvinziunale crea generalmente una superficia opaca o testurata. Hè generalmente aduprata per a pulizia o a preparazione piuttostu chè cum'è l'ultima tappa di lucidatura à specchiu. Una finitura lucida richiede nurmalmente un raffinamentu progressivu di a superficia è una lucidatura meccanica, o una machinazione specializata per e mole tagliate à diamanti.
Q4: Chì ghjè a megliu grana abrasiva per a lucidatura di e rote in alluminio?
Ùn ci hè micca una sola grana ideale per ogni mola. Abrasivi più grossi ponu esse necessarii per rimuovere i difetti, mentre chì i gradi progressivamente più fini riducenu i graffi prima di a lucidatura finale. U gradu di partenza deve esse sceltu secondu a cundizione di a superficia, u materiale è i requisiti di finitura.
Q5: I roti in aluminiu pittatu anu bisognu di u listessu prucessu di lucidatura cum'è i roti in aluminiu nudi?
Innò. I roti pittati o cù un rivestimentu trasparente necessitanu un prucessu cumpatibile cù u rivestimentu. Una levigatura o una sabbiatura aggressiva ponu rimuovere o dannà a finitura. Se u rivestimentu si sbuccia o hè dannighjatu, una rifinitura prufessiunale pò esse necessaria prima di lucidà o applicà un novu rivestimentu.
Q6: Cumu possu ottene una finitura à specchiu uniforme nantu à e rote in aluminiu?
Cuminciate cù a preparazione curretta di a superficia, eliminate i graffi progressivamente, pulite trà e tappe abrasive è aduprate un compostu di lucidatura è un sistema di lucidatura per l'aluminiu cumpatibile. Cuntrollate a pressione, a velocità è u calore, poi ispezionate a superficia sottu una illuminazione consistente. Per e rote tagliate à diamanti, pò esse necessaria una lavorazione CNC specializata.
Cunclusione
A lucidatura di e rote in lega d'aluminiu richiede un approcciu cuurdinatu à a preparazione di a superficia, a selezzione di l'abrasivu, a smerigliatura progressiva, a lucidatura meccanica è a prutezzione finale. L'abrasivi in carburo di siliciu sò utili per parechje operazioni di levigatura è raffinamentu, mentre chì l'alumina fusa bianca è l'alumina fusa marrone sò più cumunemente assuciate à prucessi selezziunati di levigatura è preparazione di a superficia. I cumposti di lucidatura fina è i sistemi di lucidatura adatti sò generalmente più adatti per ottene una finitura lucida.
U prucessu u più efficace dipende da a lega di a rota, u rivestimentu esistente, a cundizione di a superficia, a geometria, u vulume di pruduzzione è i requisiti di l'aspettu finale. Abbinendu u materiale abrasivu à a fase di trasfurmazione curretta è validendu u prucessu per mezu di testi di campioni, i pruduttori è i spezialisti di riparazione ponu migliurà a cunsistenza di a superficia, riduce a rilavorazione è ottene risultati di finitura più affidabili.
Cercate abrasivi adatti per a preparazione di superfici in alluminio o per a finitura industriale? Cuntattate XINLI Abrasives per discute a vostra applicazione, i requisiti di dimensione di e particelle è l'opzioni di test di campioni.